
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-26 المنشأ:محرر الموقع
عادةً ما يمثل الاستثمار في آلات التعبئة والتغليف النهائية الخطوة الرئيسية الأولى للمنشأة نحو الكفاءة التشغيلية. إنه يحل محل عملية التغليف اليدوية الشاقة والمتطلبة بدنيًا بشكل فعال. بالنسبة لمراكز التوزيع الناشئة، تمثل هذه المعدات قفزة كبيرة إلى الأمام في توحيد معايير تأمين المنصات وتقليل إجهاد العمالة المباشر. ومع ذلك، يشير تحليل الصناعة الأخير إلى تحول هائل في استراتيجيات أتمتة المستودعات. نظرًا لأن سلاسل التوريد العالمية تواجه متطلبات إنتاجية غير مسبوقة ونقصًا مزمنًا في العمالة، يقوم مديرو الخدمات اللوجستية بفحص المعدات القديمة بدقة. تكشف اتجاهات السوق الحالية عن حقيقة صارخة. في حين كانت حلول التعبئة والتغليف المتوسطة ذات يوم هي المعيار الذهبي للمنشآت المتنامية، فإن التكاليف المتصاعدة للعمالة الصناعية وضرورة مقاييس الإنتاجية الصارمة المستندة إلى البيانات كشفت عن أسقفها الميكانيكية.
تتخلى مراكز التنفيذ الحديثة بشكل متزايد عن الآلات الهجينة لصالح أنظمة متكاملة تمامًا تعمل بدون استخدام اليدين. في حين أن غلاف التمدد شبه الأوتوماتيكي يعمل بشكل مناسب للعمليات ذات الحجم المنخفض إلى المتوسط، فإنه يصبح حتماً عنق الزجاجة في البيئات ذات الحجم الكبير. إن الاعتماد على هذا المستوى من الآلات في مصنع سريع التوسع يخلق عن غير قصد عقبات لوجستية جديدة. وتشمل هذه العوامل الاعتماد المفرط على الإنسان، وسرعات المعالجة المقيدة، ومعايير الاحتواء غير المتسقة إلى حد كبير. سوف يستكشف هذا التحليل الفني القيود الهندسية المحددة للأنظمة شبه الآلية، والتكاليف المالية الخفية التي تتكبدها، وكيف يمكن لمديري المصانع تحديد الوقت المناسب لإجراء إصلاح شامل للمعدات.
في مجال تغليف المستودعات، يتم تعريف الغلاف شبه الآلي من خلال تقسيم العمل المشترك بين الإنسان والآلة. تصور رصيف التحميل المزدحم. تتعامل الآلة مع الدوران الميكانيكي للحمل عبر قرص دوار مزود بمحرك وتدير الحركة العمودية لعربة الفيلم. ومع ذلك، تظل العملية راكدة تمامًا حتى يقوم عامل الأرضية بتحميل البليت فعليًا على المنصة. يجب على هذا العامل بعد ذلك أن ينحني ليربط الفيلم البلاستيكي يدويًا بالقاعدة الخشبية، ويضغط على زر البدء الموجود على اللوحة، وينتظر لقطع ذيل الفيلم بمجرد انتهاء دورة التدوير.
وكثيرًا ما يبالغ مديرو المصانع، الذين يقومون بتوسيع نطاق عملياتهم، في تقدير استقلالية هذه الآلات. إنهم بلا شك ينقذون موظفي المستودعات من العمل البدني المرهق المتمثل في المشي في دوائر مذهلة حول منصة نقالة بها لفة ثقيلة من الأفلام. ومع ذلك، فإنهم لا يقدمون خط تعبئة بدون استخدام اليدين، يمكن ضبطه ونسيانه. ويظل العامل مرتبطًا بلوحة التحكم طوال مدة العملية. تخلق هذه الديناميكية وهمًا خادعًا للأتمتة الحقيقية بينما لا تزال تستنزف ساعات العمل القيمة.
تملي معايير هندسة الصناعة عمومًا أن يتم تحسين هذه الأغلفة الهجينة لإنتاجية تتراوح من 15 إلى 30 حمولة في الساعة. عندما تتجاوز المنشأة عتبة الحجم الحرجة هذه، تصبح القيود الميكانيكية والبشرية للآلة واضحة بشكل صارخ. ونتيجة لذلك، يتراكم ازدحام سير العمل بسرعة على أرض المصنع، مما يؤدي إلى تناقص العائدات على كفاءة العمل وتعطيل تدفق المستودعات بشدة.
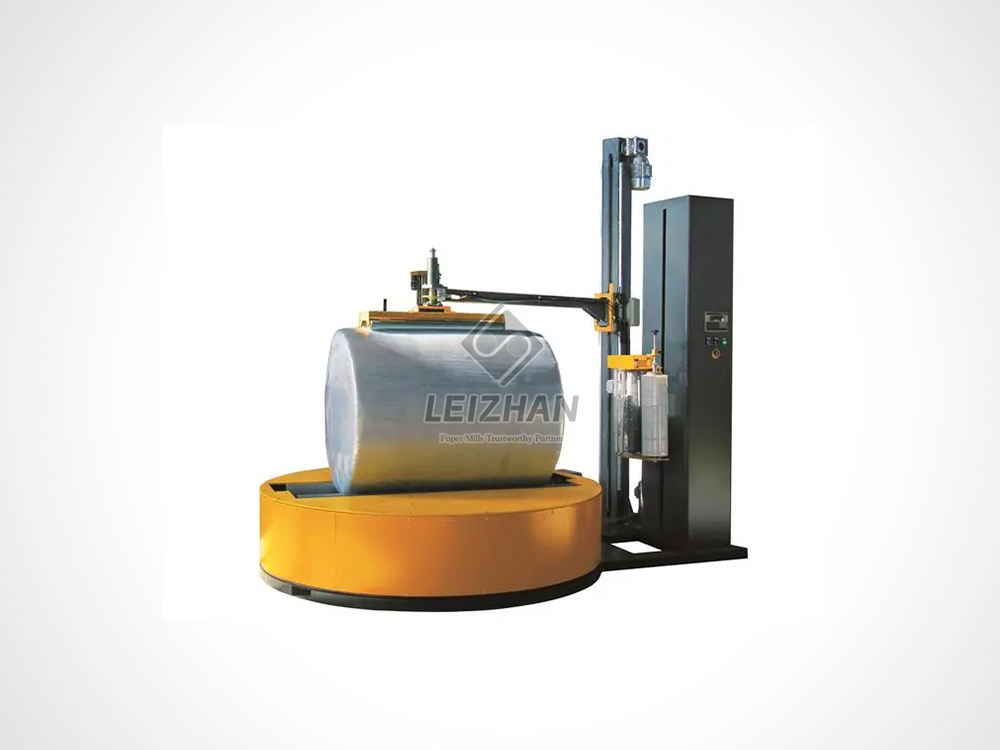
العيب الأكثر أهمية لهذه الآلة الانتقالية هو مشاركة المشغل المستمرة المطلوبة لكل منصة نقالة. يؤدي هذا التدخل خطوة بخطوة إلى إنشاء سير عمل مجزأ للغاية. فبدلاً من انتقاء الطلبات، أو إدارة المخزون، أو ضمان الجودة، يضطر الموظف أساسًا إلى رعاية القرص الدوار. على مدار الأسبوع، تتراكم هذه الدقائق الخاملة لتتحول إلى نوبات كاملة من ساعات العمل الضائعة. وكان من الممكن تخصيص هذه الساعات لأنشطة أكثر إنتاجية وتوليد الإيرادات.
علاوة على ذلك، يمتد عدم الكفاءة هذا إلى ما هو أبعد من مجرد الفرد الذي يدير لوحة التحكم. نظرًا لأن عملية التأمين تتطلب الربط والقطع يدويًا، فغالبًا ما يجد سائقو الرافعات الشوكية أنفسهم جالسين في وضع الخمول. يقرعون بأصابعهم على عجلة القيادة أثناء انتظار انتهاء دورة التغليف. في مركز توزيع كبير الحجم، ينتظر سائق الرافعة الشوكية دقيقتين إضافيتين فقط لكل منصة نقالة مما يؤدي إلى تعطيل إيقاع الأرضية بأكملها. يؤدي هذا التأثير المتتالي إلى خسارة هائلة في الإنتاجية اللوجستية الإجمالية ويزيد بشدة من تكلفة كل وحدة يتم شحنها.
في بيئات التصنيع سريعة الخطى، يعد وقت دورة محطة التعبئة والتغليف مقياسًا للنجاح أو الفشل. يتم تحديد سرعة المعالجة للآلة شبه الآلية بشكل صارم بعاملين. الأول هو الحد الأقصى لسرعة الدوران الآمنة للقرص الدوار، وعادة ما تكون حوالي 12 إلى 15 دورة في الدقيقة. والثاني هو خفة الحركة البدنية للعامل البشري. مع الأخذ في الاعتبار مراحل التثبيت والقطع اليدوية، تستغرق دورة التحميل الكاملة عادةً ما بين دقيقتين إلى ثلاث دقائق. وفي تناقض صارخ، لا تتطلب الأنظمة المؤتمتة بالكامل أي تدخل مادي ويمكنها معالجة منصة التحميل بسلاسة في أقل من ستين ثانية. عندما يتطلب إنتاج المنشأة 50 منصة نقالة مؤمنة في الساعة، فإن الآلة الهجينة ببساطة لا تستطيع مواكبة الواقع الرياضي.
عندما يتشكل عنق الزجاجة في محطة التعبئة والتغليف في نهاية الخط، فإنه لا يوجد في الفراغ. إنه يؤدي إلى تأثير الدومينو الشديد في المنبع. قد تضطر خطوط التصنيع إلى التباطؤ لمنع الفائض. قم بإعادة ترتيب عمليات الانتقاء سريعًا إلى أرض المصنع، مما يؤدي إلى سد ممرات النقل الحيوية. في نهاية المطاف، يؤدي هذا الازدحام اللوجستي إلى تفويت المواعيد النهائية للشحن، وتأخير الشحن للخارج، وتوتر العلاقات مع العملاء النهائيين الذين يتوقعون تسليمًا دقيقًا وفي الوقت المحدد.
الهدف الهندسي الأساسي لتطبيق طبقة التمدد هو تحقيق قوة الاحتواء المثالية، وهي ضغط الضغط الذي يحافظ على تماسك الحمولة. ولسوء الحظ، يعتمد استقرار الحمل كليًا على كيفية قيام العامل بتثبيت البلاستيك على منصة التحميل في بداية التسلسل. إذا قام العامل بدس ذيل الفيلم على عجل أو ربطه بشكل غير محكم بالقاعدة الخشبية، فإن الأغطية السفلية الحرجة سوف تفشل حتماً. عندما ترتخي هذه الأغطية التأسيسية، تصبح المجموعة بأكملها عرضة للتحرك أو الميل أو السقوط الكارثي أثناء النقل. بالإضافة إلى ذلك، كثيرًا ما يتلاعب الموظفون بإعدادات التوتر بناءً على التفضيلات الشخصية بدلاً من المعايير الهندسية. وهذا يجعل من المستحيل تقريبًا ضمان الأمن الموحد عبر نوبات التشغيل المختلفة.
يؤدي التدخل اليدوي أيضًا إلى زيادة النفقات الاستهلاكية بشكل كبير. عندما يقوم العمال بتقطيع الفيلم يدويًا في نهاية الدورة، فإنهم غالبًا ما يتركون ذيولًا طويلة خشنة للفيلم. هذه النهايات القذرة لا تبدو غير احترافية بالنسبة للعملاء المستقبلين فحسب، بل تمثل أيضًا كمية مذهلة من البلاستيك المهدر بمرور الوقت. علاوة على ذلك، إذا تم ضبط إعدادات الشد يدويًا لمنع تكسر الفيلم المزعج، فإن الماكينة تفشل في الاستفادة من قدرات التمدد المسبق التي تعمل بالطاقة بكفاءة. تكلف هذه الرقابة الأعمال المتنامية آلاف الدولارات سنويًا من خلال شراء المواد الزائدة.
تظل السلامة الصناعية مصدر قلق بالغ لمديري المصانع في جميع أنحاء العالم. يقوم الغلاف شبه الآلي بطبيعته بإنشاء منطقة تشغيل خطرة من خلال مطالبة عامل المشاة بالدخول والخروج باستمرار من منطقة التغليف النشطة. هذه البصمة هي نفس المساحة بالضبط حيث تعمل الرافعات الشوكية الثقيلة على عكس المنصات وتحميلها وتفريغها. هذا التداخل الخطير بين حركة المشاة وحركة مرور الآلات الثقيلة يزيد بشكل كبير من الاحتمالية الإحصائية لحدوث تصادمات في مكان العمل وحوادث خطيرة.
وبعيدًا عن مخاطر حركة مرور المركبات، فإن المهام اليدوية المرتبطة بهذه الآلة تفرض ضغوطًا مريحة خطيرة. يجب على العمال الانحناء بشكل متكرر إلى مستوى الأرض لتأمين الفيلم، ثم الانحناء مرة أخرى لتقطيع البلاستيك ومسح الذيل بشكل مسطح. إن أداء حركة الانحناء المتكررة هذه من 40 إلى 50 مرة في كل تغيير يضع ضغطًا تراكميًا هائلاً على أسفل الظهر والركبتين. على مدى أشهر وسنوات، تؤدي هذه الحركة المتكررة في كثير من الأحيان إلى اضطرابات العضلات والعظام، مما يؤدي إلى ارتفاع مطالبات تعويض العمال وزيادة تغيب الموظفين.
تم تصميم أغلفة الأقراص الدوارة القياسية خصيصًا للمنصات الثابتة والموحدة، مثل الصناديق المموجة المكدسة بشكل مثالي. إنهم يكافحون بشدة مع البضائع الثقيلة للغاية أو الطويلة جدًا أو الهشة للغاية. عندما يدور القرص الدوار القياسي، يتم تطبيق قوة طرد مركزي قوية على المنتج. إذا كانت الكومة ثقيلة للغاية أو غير مستقرة بطبيعتها، فإن الدوران السريع يمكن أن يتسبب بسهولة في انقلاب المنتج وسقوطه على أرضية المستودع قبل فترة طويلة من تأمين الفيلم الواقي له.
تتطلب بعض قطاعات التصنيع الثقيلة حلول تأمين متخصصة للغاية لا تستطيع ماكينات المنصات المربعة القياسية توفيرها. على سبيل المثال، تتعامل صناعة تصنيع الورق مع لفات ضخمة الحجم أسطوانية. غالبًا ما تزن هذه اللفات ما بين 1.5 إلى 3 طن وتمتلك ديناميكيات معالجة فريدة. في هذه السيناريوهات المتخصصة للغاية، تكون المعدات القياسية قاصرة بشكل خطير. ويجب على المنشآت التي تتعامل مع مثل هذه الأبعاد الفريدة أن تنفذ هندسة خاصة بالصناعة، وذلك باستخدام قاذفات هوائية شديدة التحمل وأنظمة تغليف شعاعية مخصصة. وهذا يضمن تأمين المنتجات دون المخاطرة بأضرار هيكلية أو حوادث سلامة كارثية.
لفهم أوجه القصور في الآلات الهجينة بشكل أفضل، من المفيد عرضها جنبًا إلى جنب مع البدائل المتقدمة. يوضح الجدول التالي الاختلافات التشغيلية عبر حلول التغليف المختلفة.
| متري تشغيلي | شبه تلقائي | نظام أوتوماتيكي بالكامل | خاص بالصناعة (على سبيل المثال، غلاف لفات الورق Leizhan) |
|---|---|---|---|
| ذروة الإنتاجية | 15 - 30 حمولة في الساعة | 50 - 100+ حمولة في الساعة | التفاف شعاعي مستمر عالي السرعة |
| التبعية البشرية | عالي؛ يتطلب ربط/قطع يدوي | صفر؛ PLC متكامل | صفر؛ تغذية الناقل الآلي |
| سعة الوزن | معيار يصل إلى 2000 كجم | شديدة التحمل حتى 3000+ كجم | مصممة لـ 3+ طن من اللفات الأسطوانية |
| كفاءة إنتاجية الفيلم | معتدل؛ عرضة للخطأ البشري | الحد الأقصى؛ متسق بنسبة 250-300% قبل التمدد | الحد الأقصى؛ الأمثل للأسطح المنحنية |
كيف تعرف أن آليتك الانتقالية أصبحت عبئا وليس أصلا؟ العلامة الأكثر وضوحا هي الاصطدام بجدار القدرة. يجب على مديري المرافق مراجعة إنتاجيتهم اليومية بشكل روتيني. هل تقوم باستمرار بتغليف أكثر من 40 منصة نقالة في الوردية؟ هل سائقي الرافعات الشوكية لديك يتواجدون بشكل متكرر في الطابور في رصيف التحميل؟ إذا كانت منطقة التعبئة والتغليف هي التي تحدد وتيرة العملية بأكملها، فإن الإعداد الحالي الخاص بك لم يعد يخدم احتياجات عملك.
المؤشر الحاسم الآخر هو التكلفة المتصاعدة للعمالة الصناعية. في سوق عمل شديد التنافسية، فإن دفع أجر للعامل بدوام كامل فقط للوقوف بجوار الآلة، وربط البلاستيك، والضغط على الزر، يعد استخدامًا غير فعال لكشوف المرتبات بشكل لا يصدق. يؤدي بدء الترقية إلى الأنظمة المؤتمتة بالكامل إلى حل مشكلة النقص في العمالة هذه على الفور. فهو يسمح للإدارة بإعادة تخصيص هذا العامل لمهمة أكثر قيمة وتدر إيرادات مثل ضمان الجودة أو إدارة الخدمات اللوجستية الخارجية.
انتبه جيدًا للتعليقات الواردة من شركاء التوزيع لديك. إذا كان العملاء يرسلون شكاوى متكررة بشأن البضائع التالفة عند الوصول، أو إذا كانت شركات الشحن ترفض بشكل فعال الأحمال بسبب عدم الاستقرار الواضح، فإن عملية التأمين الحالية الخاصة بك تفشل. تعد التقارير المتكررة عن تلف المنتج أحد الأعراض المباشرة لعدم كفاية قوة الاحتواء، مما يشير إلى الحاجة الملحة إلى تدخل آلي أكثر دقة.
عندما تتغلب الشركة أخيرًا على قيودها شبه الآلية، فإن الأنظمة التلقائية بالكامل تقدم حلاً نهائيًا وطويل الأمد. إحدى المزايا الأساسية لهذا المستوى المتقدم من الآلات هو التكامل السلس للناقل. تم بناء هذه الأنظمة القوية مباشرة في خطوط الأسطوانة الآلية. تتحرك البضائع بسهولة من خط الإنتاج، مباشرة إلى منطقة التغليف، وخارجًا إلى منطقة التخزين عبر التحكم PLC. يلغي هذا التكامل تمامًا الحاجة إلى سائق رافعة شوكية لتحميل المنصة مباشرة، مما يؤدي إلى تحسين تدفق المستودعات بشكل كبير وإزالة مخاطر حركة المشاة تمامًا.
وعلى وجه التحديد، تعمل الأنظمة الأوتوماتيكية بالكامل على القضاء على التبعية البشرية من خلال الهندسة الميكانيكية المتطورة. وهي مجهزة بآليات متقدمة للربط التلقائي والقطع التلقائي. عندما تدخل منصة التحميل إلى المنطقة، تقوم المشابك الميكانيكية بإمساك البلاستيك وربطه بالحمولة تلقائيًا. بمجرد انتهاء الدورة، يقوم سلك ساخن بقطع الفيلم بشكل نظيف، وتقوم فرشاة ميكانيكية بمسح الذيل بشكل مسطح تمامًا. من خلال التعامل مع عمليات الإمساك والتغليف والقطع والمسح بشكل مستقل، تعمل هذه الأنظمة على تحسين وقت الدورة وتضمن أمانًا موحدًا لكل شحنة.
في حين أن آلة التغليف شبه الآلية تعمل كأداة رائعة للمبتدئين في العمليات الناشئة، فإن عيوبها المتأصلة في سرعة المعالجة والسلامة المريحة واتساق الاحتواء تحولها في النهاية إلى مسؤولية لوجستية للشركات سريعة النمو. لا ينبغي النظر إلى زيادة حجم معداتك القديمة على أنها فشل تشغيلي، بل كمؤشر حقيقي لنجاح توسيع نطاق أعمالك. يتم تشجيع مديري المصانع بشدة على مراجعة أوقات الدورة الحالية، وتخصيصات العمالة، ونفايات المواد اليوم. سيؤدي الانتقال إلى نظام تغليف مؤتمت بالكامل أو خاص بالصناعة إلى القضاء على الاختناقات المكلفة، وحماية القوى العاملة لديك، وتوفير عائد سريع وقابل للقياس على الاستثمار.
إذا وصلت منشأتك إلى هذه الحدود القصوى التشغيلية وتتعامل مع أحمال ثقيلة متخصصة، فقد حان الوقت لتقييم البدائل عالية الإنتاجية. تفضل بزيارة https://www.leizhanpapertech.com لاستكشاف حلول التعبئة والتغليف الآلية شديدة التحمل والمصممة خصيصًا لتلبية متطلبات الإنتاج المحددة لديك.
عادةً ما تصل سرعة هذه الآلات إلى حوالي 20 إلى 30 حمولة في الساعة. تعتمد هذه السعة بشكل كبير على السرعة اليدوية للعامل الفردي أثناء مرحلتي التركيب والقطع، بالإضافة إلى حدود عدد الدورات في الدقيقة للقرص الدوار الخاص بالجهاز. عادةً ما يؤدي دفع المعدات إلى ما هو أبعد من هذا الحد إلى حدوث اختناقات شديدة في سير العمل وزيادة التآكل في محرك القيادة.
يجب على العمال ربط شريط التمدد يدويًا بقاعدة منصة التحميل قبل بدء التدوير. إذا تم تنفيذ هذه الخطوة الحاسمة بشكل غير صحيح أو فضفاض للغاية، فإن الحمل يفتقر إلى قوة التثبيت السفلية الأساسية اللازمة لتثبيته على القاعدة الخشبية. علاوة على ذلك، يمكن للموظفين ضبط إعدادات الشد والتمدد المسبق يدويًا بناءً على التفضيل الشخصي، مما يؤدي إلى جودة تغليف غير متناسقة للغاية بين نوبات التشغيل المختلفة.
يجب على المنشأة أن تفكر بجدية في تحويل المعدات عندما تتجاوز باستمرار 30 إلى 40 منصة نقالة في الساعة. تشمل المؤشرات الرئيسية الأخرى ارتفاع تكاليف العمالة بشكل غير مستدام، أو المعاناة من الاختناقات المرورية المستمرة للرافعة الشوكية في محطة التعبئة، أو تلقي تقارير الشحن المتكررة عن التلف، أو الحاجة إلى دمج الماكينة مباشرة في خط ناقل آلي بدون استخدام اليدين.
نعم، إنها توفر مواد أكثر بكثير من التغليف اليدوي لأنها تستخدم عربات قابلة للتمدد مسبقًا تعمل على زيادة إنتاج البلاستيك إلى الحد الأقصى. ومع ذلك، فإنها لا تزال تهدر أفلامًا أكثر بكثير من الآلة الأوتوماتيكية بالكامل. يرجع هذا التناقض في المقام الأول إلى القطع اليدوي، والذي غالبًا ما يؤدي إلى ظهور ذيول طويلة غير ضرورية للأغشية، واستخدام غير متناسق للتمديد المسبق من قبل المشغلين البشريين الذين يقومون بضبط لوحة التحكم.
يتم تحقيق عائد الاستثمار من خلال ثلاث قنوات رئيسية: التخلص من ساعات العمل المخصصة المطلوبة للربط والقطع اليدوي، وتقليل وقت الخمول للرافعة الشوكية بشكل كبير، وزيادة إنتاجية الفيلم إلى الحد الأقصى من خلال تطبيق متسق مسبق التمدد بنسبة 250-300%. بالنسبة للمصنع كبير الحجم، غالبًا ما يتم سداد هذه المدخرات المجمعة مقابل الآلة في غضون 12 إلى 18 شهرًا.
تعتبر أغلفة الأقراص الدوارة القياسية شبه الأوتوماتيكية غير مناسبة بشكل عام للعناصر الثقيلة للغاية أو غير المنتظمة مثل لفات الورق الضخمة أو المعدات الثقيلة. يمكن أن تتسبب قوة الطرد المركزي الناتجة عن القرص الدوار في انقلاب الأحمال غير المستقرة. بالنسبة لهذه التطبيقات، يلزم استخدام آلات آلية متخصصة، مثل الأغلفة الشعاعية أو الأغلفة ذات الذراع الدوارة، لإبقاء المنتج الثقيل ثابتًا أثناء دوران حاملة الفيلم حوله.
