
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-25 المنشأ:محرر الموقع
هل يؤثر توقف الماكينة بشكل غير متوقع على هوامش الربح اليومية؟ تصور سيناريو المستودع المألوف هذا. إن خط التعبئة الآلي يطن جنبًا إلى جنب مع القدرة على التنبؤ الإيقاعي. فجأة، تردد صدى صوت عالٍ عبر الأرض. يؤدي إلى تمزق الفيلم إيقاف إنتاج التغليف الخاص بك بسرعة، مما يؤدي إلى اختناق فوري يحبط المشغلين ويؤخر الشحنات. على الرغم من أن الأمر قد يبدو بمثابة إزعاج عشوائي، إلا أن الكسر البلاستيكي المتكرر يعد أحد الأعراض المهمة للمشاكل الهيكلية أو الميكانيكية الأساسية.
عندما ينكسر البلاستيك فجأة، فهذا يشير عادةً إلى ضعف معايرة الماكينة، أو وجود مواد دون المستوى المطلوب، أو مزيج من الاثنين معًا. من وجهة نظر هندسية، تتعطل المعدات الآلية في منتصف الدورة لأسباب محددة للغاية وقابلة للقياس. سوف نستكشف أطر عمل استكشاف الأخطاء وإصلاحها القابلة للتنفيذ لإصلاح هذه المشكلات. علاوة على ذلك، سنساعدك على تحديد الوقت المناسب لترقية أجهزتك القديمة للحفاظ على الميزة التنافسية وحماية أرباحك النهائية.
الوجبات السريعة الرئيسية
إن المفاجئة في منتصف الدورة ليست مجرد مصدر إزعاج بسيط. إنه يخلق تأثيرًا مضاعفًا مضاعفًا خلال سير العمل اللوجستي بأكمله. إن فهم التكلفة الحقيقية لهذه الانقطاعات هو الخطوة الأولى نحو تبرير الصيانة الاستباقية وتحسين العمليات.
في كل مرة يتم فيها أجزاء الويب، تتوقف دورة الالتفاف بشكل مفاجئ. وبالتالي، يجب على المشغل أن يسير فعليًا إلى العربة، ويفك تشابك البلاستيك المقطوع من متاهة البكرات، ويعيد ربطه، ويثبته مرة أخرى على منصة التحميل، ويعيد تشغيل التسلسل. تشير دراسات الحركة الزمنية الصناعية إلى أن الاستراحة الواحدة تستغرق في المتوسط من ثلاث إلى خمس دقائق لحلها. إذا واجهت المنشأة عددًا قليلاً من فترات الراحة في كل نوبة عمل عبر خطوط متعددة، فإن هذا يترجم إلى مئات ساعات العمل الضائعة سنويًا.
بالإضافة إلى الوقت الضائع، يصبح هدر المواد استنزافًا ماليًا كبيرًا. عندما تفشل مهمة التغليف في منتصف الطريق، فإن قوة الاحتواء الهيكلي للحمل تتعرض للخطر الشديد. غالبًا ما يضطر المشغلون إلى تجريد البليت المغلفة جزئيًا بالكامل والبدء من جديد. ويؤدي ذلك إلى الإفراط في النفايات البلاستيكية، مما يؤدي إلى ارتفاع تكاليف المواد الاستهلاكية والتأثير سلبًا على مقاييس الاستدامة البيئية في منشأتك. علاوة على ذلك، إذا حاول المشغل القيام بمهمة ترقيع سيئة بدلاً من إعادة التغليف، فإن منصة التحميل تكون معرضة لخطر كبير للتحرك أثناء النقل. وهذا يخلق مخاطر شديدة على سلامة سائقي الرافعات الشوكية وموظفي الخدمات اللوجستية.
عند تشخيص مشكلة الكسر المستمر، فإن المكان الأكثر منطقية للبدء هو التكوين الميكانيكي للمعدات نفسها. حتى الأخطاء البسيطة في المعايرة يمكن أن تمارس قوة مفرطة على شبكة البوليمر الدقيقة. وكما يكتشف مهندسو الصيانة في كثير من الأحيان، فإن الآلة تقوم ببساطة بما تمت برمجته للقيام به بالضبط، حتى لو كانت تلك المعلمات معيبة.
إن فهم كيفية تطبيق الآلة للقوة أمر حيوي. إذا تم ضبط التحكم في الشد على مستوى عالٍ جدًا بالنسبة لمقياس الميكرون المحدد للبلاستيك الذي تستخدمه، فسوف تتجاوز المادة قوة الشد القصوى والانطباق. من المهم التمييز بين التمدد المسبق والتمدد اللاحق. يحدث التمدد المسبق داخل الحامل حيث تتحرك بكرتان بسرعات مختلفة مما يؤدي إلى إطالة البلاستيك. ما بعد التمدد هو قوة الوضع المطبقة بين الحامل والمنصة الدوارة. ويضمن العثور على النقطة المثالية المثالية في هذه الإعدادات احتواء الحمولة دون تجاوز نقطة كسر المادة.
تتميز العربات الحديثة سابقة التمدد بوجود متاهة دقيقة من بكرات اليوريثان. يؤدي ربط الويب بشكل غير صحيح عبر هذه المكونات إلى إنشاء نقاط ضغط غير متساوية وتجاوز آليات التغذية الراجعة المقصودة. على سبيل المثال، إذا تم توجيه المادة للخلف فوق شريط راقص أو أخطأت بكرة وسيطة ثانوية تمامًا، فسيتم سحبها والتقاطها على الفور تقريبًا. يجب على المشغلين دائمًا الرجوع إلى مخطط الخيوط الخاص بالشركة المصنعة واتباعه بدقة، والذي يتم طباعته عادةً مباشرة على مبيت الحامل.
مع مرور الوقت، تتراكم راتنجات المعالجة المستخدمة في تعبئة المواد البلاستيكية على بكرات التمدد المسبق. يؤدي هذا التراكم اللزج، جنبًا إلى جنب مع غبار المستودعات الصناعية، إلى تغيير قطر وقبضة البكرات. بالإضافة إلى ذلك، يمكن أن تتسبب المحامل البالية في سحب البكرات بدلاً من الدوران بحرية. عندما تقاوم الأسطوانات الحركة، يسحب محرك الدفع جسمًا ثابتًا. وهذا يؤدي إلى فشل فوري بسبب الارتفاع المفاجئ في المقاومة الميكانيكية.
لا يمكن للمعدات الآلية أن تؤدي إلا نفس أداء المواد التي تمر عبرها. غالبًا ما تؤدي محاولة خفض تكاليف التشغيل عن طريق شراء المواد الاستهلاكية ذات الجودة الرديئة إلى ارتفاع النفقات الإجمالية بسبب التوقف المستمر.
تكشف البيانات اللوجستية الحالية عن تحول صناعي ضخم نحو أفلام نانوية رفيعة للغاية وعالية الأداء. يتم تخفيض المرافق بسرعة لتقليل تكاليف المواد وخفض آثارها الكربونية. ومع ذلك، فإن هذا التحول يعني أن جودة الفيلم أصبحت أكثر أهمية من أي وقت مضى. المقاييس الأرق لا تتسامح إلى حد كبير مع طفرات التوتر. إن استخدام مقياس رفيع جدًا لحمل ثقيل أو حاد أو غير منتظم سيؤدي حتمًا إلى التمزق. يتطلب التغليف عالي الأداء مزيجًا متقدمًا من راتنجات الميتالوسين التي تمتلك الذاكرة الجزيئية والمرونة اللازمة للبقاء على قيد الحياة مع قوى التمدد العدوانية. تفتقر الراتنجات ذات الجودة المنخفضة ببساطة إلى هذه السلامة الهيكلية.
يتفاجأ العديد من مديري المستودعات أيضًا عندما يعلمون أن هذه المواد البلاستيكية لها مدة صلاحية محددة. تتسبب الحرارة الشديدة في اندماج الطبقات معًا، وهي حالة تُعرف باسم الانسداد، مما يجعل من المستحيل على الحامل فك اللفة بسلاسة. وفي المقابل، فإن البرودة الشديدة تجعل البوليمر جامدًا وهشًا. التعرض لفترات طويلة للأشعة فوق البنفسجية يكسر الروابط الجزيئية. يعد تخزين المواد الاستهلاكية في بيئة يتم التحكم فيها بالمناخ وتدوير المخزون أمرًا ضروريًا للحفاظ على الأداء الأمثل.
في بعض الأحيان، يحدث السبب الجذري للفشل حتى قبل تحميل المادة على حامل الخراطيش. غالبًا ما يكون الفنيون مهووسين بالإعدادات الميكانيكية بينما يتجاهلون تمامًا الحالة المادية للمادة الخام.
يمكن أن يصل وزن اللفة الصناعية القياسية إلى ما يزيد عن 40 رطلاً، مما يجعلها حساسة بشكل لا يصدق للقوة الحادة. تصور عامل مستودع يسقط بطريق الخطأ لفة من رافعة شوكية، حتى من ارتفاع بضع بوصات فقط. يؤدي التأثير إلى سحق الطبقات الرقيقة من البلاستيك، مما يؤدي إلى إحداث انبعاج صغير أو بقعة مسطحة أو كدمة بيضاء. تعتبر Roll Edge الجزء الأكثر ضعفًا في المادة. يجب تدريب الموظفين على حملها بعناية وتخزينها عموديًا على أطرافها الأساسية لمنع تلف الضغط.
إن فيزياء التغليف الآلي تجعل سلامة المواد ذات أهمية قصوى. داخل العربة، يتم تمديد البلاستيك بنسبة 200% إلى 300% قبل أن يلمس البليت. يعمل النك المجهري وغير المرئي تقريبًا كمكثف للضغط الشديد. عندما يضرب هذا الكسر الصغير بكرات التمدد المسبق عالية السرعة، فإن الاستطالة الهائلة تجبر الخلل على الانتشار عبر عرض الويب بالكامل على الفور. يؤدي هذا دائمًا إلى حدوث كارثة كارثية.
في بعض السيناريوهات التشخيصية، تتم معايرة المعدات بشكل مثالي، وتكون جودة المواد الاستهلاكية استثنائية، ومع ذلك يستمر التمزق. في هذه الحالات، تكون هندسة الحمل نفسها هي المتغير الذي يسبب الفشل.
ليست كل المنصات عبارة عن مكعبات موحدة تمامًا. الأحمال غير المنتظمة للغاية ذات الزوايا الحادة من الورق المقوى أو الشظايا الخشبية المكشوفة أو الأجزاء المعدنية البارزة تؤدي بسهولة إلى ثقب البلاستيك شديد التوتر. عندما تتعثر شبكة الإنترنت في زاوية حادة، لا يستطيع نظام التغذية الراجعة التعويض بالسرعة الكافية. وللتخفيف من ذلك، يمكن للمشغلين وضع واقيات زوايا من الورق المقوى قبل بدء الدورة أو ضبط ملف التعريف لتطبيق غلاف أكثر ليونة حول القاعدة والحواف العلوية.
علاوة على ذلك، يعد توسيط البليت على القرص الدوار أمرًا بالغ الأهمية. إذا تم وضع الحمل خارج المركز، فإنه يخلق مسار دوران بيضاوي الشكل. أثناء دوران القرص الدوار، تتغير المسافة بين الحمولة والحامل باستمرار، مما يؤدي إلى حدوث طفرات سحب شديدة على الجانب الطويل من الدوران. يضطر البلاستيك إلى تسريع وإبطاء سرعته بشكل مفاجئ، مما يؤدي في كثير من الأحيان إلى انكساره تحت قوة السحب المفاجئة.
عندما يواجه المشغلون كسرًا مستمرًا في أرضية المستودع، فإن النهج المنهجي يمنع التخمين الأعمى. استخدم هذا التقدم الموضوعي لعزل السبب الجذري وحله بكفاءة.
أولاً، قم بإزالة اللفة الحالية وافحص الجوانب المسطحة العلوية والسفلية عن كثب بحثًا عن الشقوق أو الكدمات البيضاء أو الخدوش. إذا تم العثور على أي ضرر مادي، قم باستبداله بلفة أصلية على الفور. لا يمكن إنقاذ الأسطوانة التالفة للاستخدام الآلي عالي السرعة ويجب إعادة استخدامها للتغليف اليدوي.
بعد ذلك، افتح باب العربة وتتبع مسار الويب وفقًا لمخطط الشركة المصنعة. تأكد من مروره فوق خلية التحميل وتحت بكرات التباطؤ الصحيحة. تصحيح الأسطوانة المتجاوزة يزيل الاحتكاك الاصطناعي ويستعيد ديناميكيات الاستطالة المناسبة.
افحص مكونات اليوريتان للتأكد من عدم وجود تراكمات راتنجية لزجة، أو غبار صناعي، أو مادة لاصقة ضالة. امسحها جيدًا باستخدام كحول الأيزوبروبيل. يعد تجنب المذيبات الكيميائية القاسية أمرًا بالغ الأهمية، لأنها يمكن أن تؤدي إلى تحلل الطلاء المطاطي. تسمح الأسطوانات النظيفة للويب بالانزلاق بسلاسة دون سحب.
قم بالوصول إلى لوحة التحكم وقلل إعداد القوة الثانوية بنسبة 10 إلى 15 بالمائة، ثم قم بإجراء دورة اختبار. يؤدي خفض هذا المقياس إلى تقليل قوة السحب المباشرة على الويب. قم بزيادتها تدريجيًا بزيادات صغيرة حتى يتم تأمين البليت بشكل صحيح دون تجاوز نقطة الانهيار.
أخيرًا، قم بالتجول حول منصة التحميل المادية وتفحص المنتجات المكدسة. ابحث عن حواف الصندوق الحادة أو المسامير البارزة أو الموضع البعيد عن المركز على القرص الدوار. إن إعادة وضع البليت إلى المركز الميت وإزالة نقاط الثقب الحادة يزيل الضرر الميكانيكي الخارجي للويب.
حتى مع الصيانة الدقيقة والمواد الاستهلاكية الأصلية، تصل الأجهزة الصناعية في نهاية المطاف إلى نهاية دورة حياتها الوظيفية. الوحدات القديمة المجهزة بتقنية مكابح الاحتكاك القديمة لا يمكنها ببساطة التعامل مع متطلبات الاستطالة الدقيقة للخدمات اللوجستية الحديثة عالية الأداء.
إذا كانت منشأتك تعاني من أعطال مستمرة على الرغم من الصيانة المنتظمة، فقد حان الوقت لتقييم المعدات الجديدة. تستخدم الأنظمة الآلية الحديثة خلايا تحميل PLC الإلكترونية التي تتكيف مع المسامير الزاوية في أجزاء من الثانية، مما يؤدي فعليًا إلى القضاء على مشكلات الكسر القياسية. دعونا نلقي نظرة على المقارنة المباشرة لفهم المزايا الهندسية للترقية.
| تتميز | بأغلفة فرامل الاحتكاك القياسية القديمة وأغلفة | مكابح الاحتكاك المتقدمة التي تعمل بالطاقة مسبقًا |
|---|---|---|
| التحكم في التوتر | الزنبرك الميكانيكي أو وسادة الفرامل. غير متناسق للغاية. | خلايا تحميل PLC ذكية مع حلقات تغذية مرتدة بالمللي ثانية. |
| نسبة ما قبل التمدد | 0 إلى 50 بالمائة. يعتمد كليًا على سحب الحمل. | 250 إلى 300 بالمائة من التمدد المسبق الآلي. يزيد من إنتاجية الفيلم. |
| معدل كسر الفيلم | عالي. لا يمكن التعويض عن الزوايا الحادة أو الأحمال البعيدة عن المركز. | منخفض للغاية. يتم ضبط سرعة النقل ديناميكيًا لتناسب هندسة التحميل. |
| التطبيق المثالي | صناديق منخفضة الحجم وموحدة وخفيفة الوزن. | الأحمال الصناعية الثقيلة، لفات الورق، المنصات غير المنتظمة حتى 2000 كجم. |
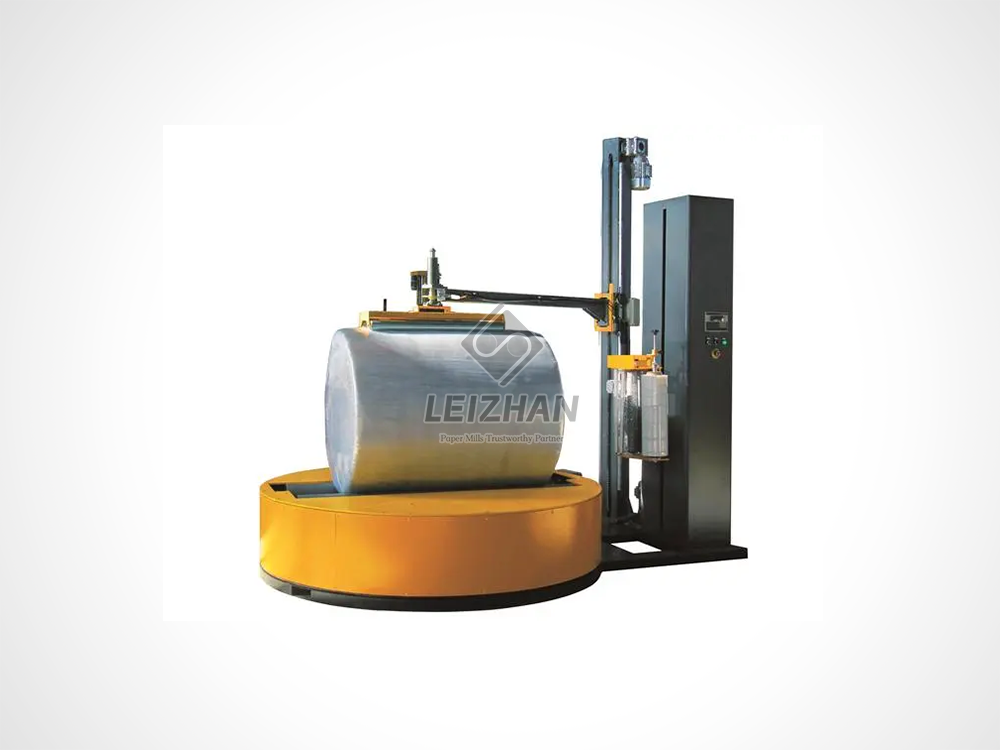
على وجه التحديد، تتطلب القطاعات الصناعية المختلفة حلولاً متخصصة للغاية لا يمكن أن توفرها أداة تغليف البليت ذات القرص الدوار القياسي. على سبيل المثال، تتطلب تطبيقات الخدمة الشاقة التي تتعامل مع الأحمال الأسطوانية الضخمة آلة تغليف بغشاء مطاطي متخصصة مصممة خصيصًا للأوزان الشديدة والأشكال الهندسية الفريدة. غالبًا ما تتميز المعدات المتطورة بقدرات قرص دوار قوية تتجاوز 2000 كجم، وقدرات تمدد مسبق مدعومة بنسبة 250 بالمائة، وأنظمة تحكم PLC ذكية تعمل على ضبط التوتر تلقائيًا بناءً على قطر اللفة. إن الترقية إلى الآلات الخاصة بالتطبيقات تضمن توافق أنظمة التسليم الخاصة بك تمامًا مع منتجاتك، مما يؤدي إلى حل الاختناقات التشغيلية المزمنة بشكل دائم.
عادةً ما يرجع ذلك إلى التصاق الشبكة بزوايا الألواح الخشبية الحادة أو الشظايا المكشوفة أو المسامير البارزة. يمكن أن يحدث ذلك أيضًا إذا تم ضبط قوة التمديد على مستوى مرتفع جدًا أثناء تسلسل الالتفاف السفلي الأولي، حيث يستقر الحامل لتثبيت الحمولة بشكل آمن على القاعدة الخشبية.
نعم. كل مزيج بوليمر لديه نقطة إنتاجية قصوى. إذا تجاوزت تروس التمدد المسبق الموجودة داخل الحامل الحد الأقصى لقدرة التمدد للمادة، فسيؤدي ذلك إلى تمزق فوري لا يمكن تجنبه. لا يمكنك فرض غلاف مقدر للاستطالة بنسبة 150 بالمائة من خلال نسبة تروس تبلغ 250 بالمائة.
افحص الجوانب العلوية والسفلية المسطحة بعناية. ابحث عن فجوات مادية مرئية، أو كدمات بيضاء على البلاستيك الشفاف، أو شقوق صغيرة على الحواف. حتى الخلل الذي بحجم رأس القلم يمكن أن يعمل كمكثف للضغط ويضر بالشبكة بأكملها أثناء الاستطالة عالية السرعة.
قطعاً. تتسبب بيئات المستودعات الباردة في تقلص جزيئات البولي إيثيلين، مما يجعل المادة هشة وعرضة للغاية للتقطيع. وعلى العكس من ذلك، فإن الحرارة الشديدة يمكن أن تجعلها لزجة للغاية، مما يجعلها تلتصق بقوة ببكرات الحامل. يجب دائمًا تخزين المواد الاستهلاكية في بيئة يمكن التحكم في مناخها.
يجب إجراء فحص بصري لمكونات اليوريتان يوميًا بواسطة المشغل. ومع ذلك، يجب إجراء تنظيف شامل لإزالة تراكم الراتنج اللزج باستخدام كحول الأيزوبروبيل مرة واحدة على الأقل في الشهر. قد تتطلب العمليات ذات الحجم الكبير والمتعددة النوبات تنظيفًا كل أسبوعين للحفاظ على الأداء الأمثل.
تعتمد النسبة الصحيحة على مواصفات الفيلم ووزن الحمولة. تحقق من ورقة البيانات الفنية للشركة المصنعة لمعرفة قوة الشد القصوى ونسبة الاستطالة القصوى. بالنسبة للأحمال الثقيلة والمستقرة، يمكنك استخدام تروس تصل إلى 250 أو 300 بالمائة. بالنسبة للأحمال الخفيفة والهشة، تمنع النسبة الأقل التوتر من سحق الصناديق.
عادةً ما تكون هذه مشكلة ترابط أو توتر عند بدء التشغيل. إذا لم يتم تثبيت الغشاء بشكل آمن في قاعدة البليت، أو إذا كان تسارع القرص الدوار الأولي شديدًا للغاية، فإن الرعشة المفاجئة ستقطع الشبكة قبل أن يتوفر لخلية التحميل الوقت لتسجيل التوتر وضبط معدل تغذية النقل.
يتطلب منع الانقطاع في منتصف الدورة اتباع نهج شامل يشمل المعايرة الدقيقة، ومعايير المواد الصارمة، والتعامل اللطيف، والتدريج المناسب للأحمال. إذا كانت معداتك الحالية تعيق قدرتك الإنتاجية، فقد حان الوقت للتشاور مع خبراء الصناعة. قم بزيارة Leizhan Paper Tech لاستكشاف حلول التغليف المتقدمة المصممة وفقًا لمتطلباتك الصناعية المحددة والتخلص من فترات التوقف غير المتوقعة إلى الأبد.
