
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-26 المنشأ:محرر الموقع
في بيئات التخزين والتعبئة ذات الحجم الكبير، تعمل آلة تغليف التمدد الأوتوماتيكية كمحرك أساسي لعملية الشحن في نهاية الخط. فهو يضمن ربط المنصات بشكل آمن وحماية المنتجات من أضرار النقل. عندما تتوقف هذه المعدات فجأة، فإن خط الإنتاج بأكمله يتوقف عن العمل. واحدة من أكثر المشكلات المحبطة التي يواجهها مشغلو المستودعات هي تمزق الفيلم المفاجئ أو تشابك العربة.
باعتباري مهندس معدات قضى سنوات في المستودع لاستكشاف أخطاء هذه الأنظمة الدقيقة وإصلاحها، يمكنني أن أخبرك أن الآلات لا تتعطل بشكل عشوائي. كل شبكة مقطوعة وأسطوانة متشابكة لها سبب جذري ميكانيكي أو تشغيلي واضح. هذا الدليل يزيل التخمين. سوف ندرس الأسباب التجريبية وراء توقف خطوط التعبئة والتغليف، بدءًا من نقاط الضعف الميكانيكية وحتى اختيارات المواد دون المستوى الأمثل. سواء كنت تنظر حاليًا إلى خطأ نشط على الأرض أو تتطلع إلى تحسين بروتوكولات الصيانة الوقائية لديك، فهذه هي الرؤى القابلة للتنفيذ التي تحتاجها للحفاظ على تقدم خطك.
تمتد التداعيات التشغيلية الناجمة عن التوقف المفاجئ إلى ما هو أبعد من التوقف المؤقت في دورة التغليف. في مراكز التنفيذ ذات الحجم الكبير، تكون هذه الآلية هي البوابة النهائية قبل تحقيق الإيرادات.
يعمل واحد ازدحام فيلم بمثابة عنق الزجاجة الفوري. تقوم الناقلات المنبع بعمل نسخة احتياطية على الفور. يضطر مشغلو الرافعات الشوكية إلى قضاء وقت خامل. يؤدي هذا التأثير المتتالي إلى تأخير جداول الشحن وانتهاك مقاييس سلسلة التوريد. يُظهر التحليل الميداني بشكل روتيني أن التوقف القصير لمدة عشر دقائق عند المجمع يمكن أن يؤخر جداول الإرسال لمدة تصل إلى ساعة بسبب الازدحام المروري الناتج.
علاوة على ذلك، هناك تكلفة مخفية ومضاعفّة في هدر العمالة والمواد. تصور أحد فنيي الصيانة وهو يقوم بإغلاق الماكينة ويتصارع مع شرنقة بلاستيكية صلبة ملفوفة بإحكام حول بكرات الحامل. هذه المادة المفرطة في التمدد غير قابلة للاسترداد تمامًا. على مدار الربع المالي، تؤدي التكلفة التراكمية للتغليف المهمل وساعات العمل المحولة إلى الإضرار بشدة بنتائجك النهائية.
يعد تعظيم وقت التشغيل هو المقياس الأساسي للربحية في التغليف الآلي. الأعطال المتكررة تقلل من فعالية المعدات بشكل عام. يعني تدهور قيمة OEE أن الإنفاق الرأسمالي الأولي الذي يتم إنفاقه على الآلات يستغرق وقتًا أطول بكثير للاستهلاك.
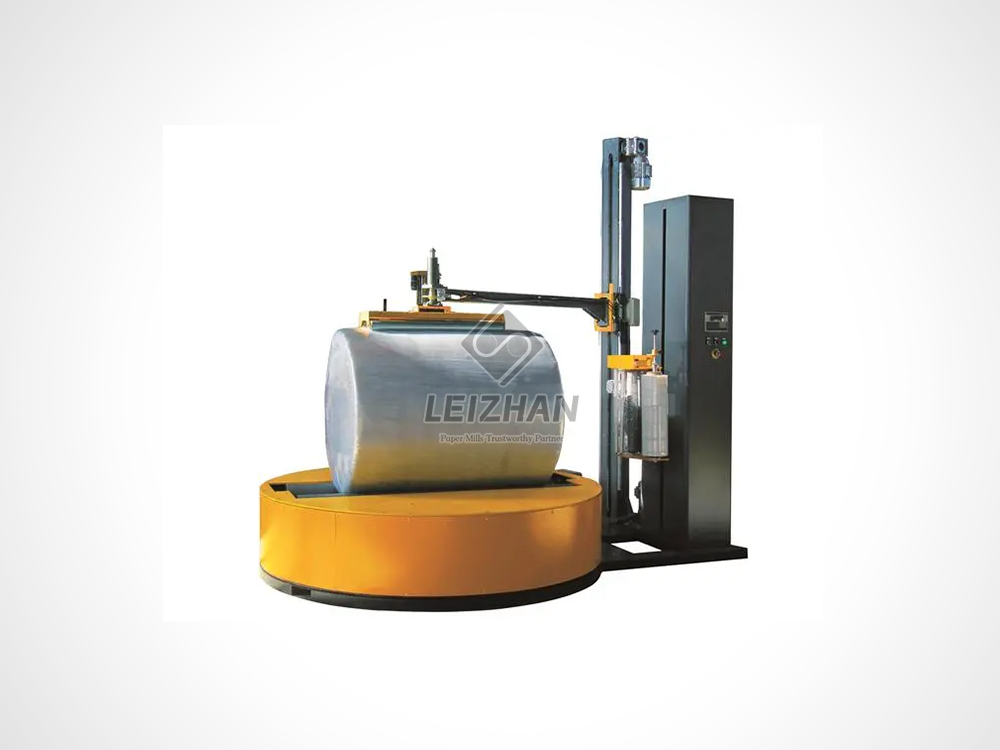
في حين أن خطأ المشغل هو كبش فداء سهل، فإن السبب الجذري للفشل المتكرر يكمن عادةً في السلامة الميكانيكية للمعدات. يعتمد نظام التغليف الآلي على مزامنة معقدة للأجزاء المتحركة وخلايا التحميل وأجهزة الشد. إذا خرج أحد المكونات عن المحاذاة، فإن فيزياء دورة الالتفاف تتعرض للخطر.
دعونا نلقي نظرة على وحدة جمع التوتر. مكونًا يعد المركم ميكانيكيًا مهمًا مصممًا لإدارة تغذية الفيلم أثناء عملية التغليف الديناميكية. عندما تدور منصة نقالة مربعة، يتقلب الطلب على البلاستيك بعنف بين الزوايا الحادة والجوانب المسطحة. إذا أصبحت الذراع الراقصة بطيئة بسبب تآكل المحامل أو فشل نابض الشد، فإنها ببساطة لا تستطيع التعامل مع هذا الركود. يؤدي تأثير الإصابة الناتج إلى التقاط الويب على الفور أو لفه حول الحامل.
قضايا التخليص أيضا تعيث فسادا. إن المعايرة الصحيحة لفجوة القرص الدوار — المساحة المادية بين المنصة الدوارة والقاعدة الثابتة — أمر غير قابل للتفاوض. إذا كانت هذه الخلوص واسعة جدًا، فسيتم امتصاص ذيول البلاستيك السائبة أسفلها. بيئات المستودعات مليئة بالحطام مثل شظايا الخشب. عندما يتراكم الحطام في هذا الشق، فإنه يخلق ربطًا ميكانيكيًا. يسحب البلاستيك ضد العائق، مما يسبب تمزقات صغيرة تنتشر بسرعة إلى فواصل كاملة.
أخيرًا، افحص بكرات التمدد المسبق. تحتوي أفلام التمدد التجارية على مواد لاصقة، وهي عوامل لاصقة تساعد الطبقات على الالتصاق ببعضها البعض. على مدى آلاف الدورات، تتراكم هذه البقايا اللزجة على الأسطح المطاطية. يؤدي هذا التراكم غير المرئي إلى تغيير معامل الاحتكاك ويخلق قطرًا غير متساوٍ للسطح. تمتد الشبكة بشكل غير متسق، مما يؤدي إلى حدوث كسور في الحواف تنكسر تحت الحمل.
حتى الآلة التي تمت معايرتها بشكل مثالي سوف تتعثر إذا تم تغذيتها بمواد غير متوافقة. التفاعل بين عربتك الميكانيكية وكيمياء البوليمر يملي النجاح.
نحن نشهد حاليًا تحولًا هائلاً عبر صناعة الخدمات اللوجستية نحو الاستدامة. تنتقل المستودعات بقوة إلى استخدام الأغشية الرقيقة للغاية ذات الطبقة النانوية لتقليل استهلاك البلاستيك وخفض انبعاثات الكربون. ومع ذلك، فإن هذه الأفلام الرقيقة ذات التصميم العالي لا ترحم على الإطلاق. إنها تتطلب تحكمًا شديد الدقة في التوتر لا تستطيع الآلات القديمة توفيره. عادةً ما تؤدي محاولة تشغيل أفلام حديثة صديقة للبيئة على معدات عمرها عشر سنوات إلى التقطيع المستمر وشلل سير العمل.
تمتلك كل لفة من الفيلم حدًا أقصى للمرونة. يحدث عدم تطابق شديد عندما يحاول المشغلون دفع فيلم قياسي ذو إنتاجية تبلغ 150 بالمائة من خلال عربة مُجهزة للتمديد المسبق بنسبة 250 بالمائة. تتجاوز القوى الميكانيكية قوة شد البوليمر، مما يؤدي إلى كسر البنية الجزيئية داخل المجموعة. بالإضافة إلى ذلك، إذا تم إسقاط لفة على الأرضية الخرسانية قبل التحميل، فإن الحواف المكدومة تعمل كنقاط بداية للتمزقات أثناء مرورها عبر بكرات عالية التوتر.
تعمل الأتمتة على تقليل العمل البدني، ولكنها تتطلب بالتأكيد إشرافًا بشريًا ماهرًا. يظل تفاعل المشغل مصدرًا متكررًا للأخطاء.
العربة عبارة عن متاهة من بكرات مطاطية وفولاذية. توفر الشركات المصنعة مخططات توجيه محددة لسبب ما. إذا كان المشغل متسرعًا وتجاوز بكرة وسيطة واحدة، فستفشل الهندسة الميكانيكية بأكملها. تفقد الآلة قدرتها على مراقبة الركود، مما يضمن حدوث تشابك هائل.
يعد وضع التحميل غير المناسب مشكلة شائعة أخرى. يتطلب التغليف الدوراني أن يكون الحمل مركزيًا نسبيًا. عندما يقوم مشغلو الرافعات الشوكية بوضع المنصات خارج المركز، فإن ذلك يخلق دورانًا غريب الأطوار. يولد هذا الدوران غير المتساوي طفرات توتر شديدة حيث تتقلب المسافة بين الحمولة والعربة. تؤدي زوايا البليت الخشنة إلى تفاقم هذا الأمر، حيث تعمل كشفرات على الشبكة المشدودة بإحكام.
لمساعدة فرق الصيانة في تشخيص المشكلات بشكل أسرع، قمت بتجميع مصفوفة استكشاف الأخطاء وإصلاحها ذات المرجع السريع هذه استنادًا إلى بيانات الأرضية الحقيقية.
| أعراض على الأرض | السبب الجذري المحتمل | مطلوب إصلاح/إجراء من قبل المهندس |
|---|---|---|
| يستقر الفيلم بشكل نظيف في زوايا البليت | ذراع راقصة بطيئة أو وضع توتر مفرط | فحص الينابيع تراكم. تقليل معلمات التوتر PLC لتعويض الزاوية. |
| يلتف الفيلم بإحكام حول بكرات النقل | تراكم المذيبات على بكرات مطاطية | قفل الآلة؛ بكرات نظيفة تحتوي على 99% من كحول الأيزوبروبيل؛ لا تستخدم الشفرات. |
| تمزق الويب باستمرار في الجزء السفلي من التحميل | الحطام في فجوة القرص الدوار أو قاعدة البليت الخشنة | إزالة قاعدة الفراغ؛ ضبط جهاز الاستشعار الكهروضوئي ذو الحد الأدنى للعربة. |
| تمزقات صغيرة مستمرة على طول حافة الفيلم | لفة الفيلم المتساقطة/التالفة أو الخيوط غير الصحيحة | استبدال لفة العرض؛ التحقق من هندسة التوجيه مقابل التخطيطي للشركة المصنعة. |
عند حدوث تشابك شديد، فإن سرعة استجابتك وسلامتها هي التي تحدد التأثير الإجمالي على الإنتاجية. ستؤدي تقنيات التطهير غير الصحيحة إلى تدمير المكونات باهظة الثمن بشكل دائم.
أولاً، قم بإيقاف تشغيل الطاقة وإغلاقها. السلامة هي الأولوية المطلقة. لا تصل أبدًا إلى مجموعة النقل الحية. استخدم نقطة التوقف في حالات الطوارئ واتبع بدقة إجراءات القفل/العلامة القياسية للتخلص من مخاطر نقاط الضغط.
بعد ذلك، قم بقطع البلاستيك بعناية. عندما تلتف المادة حول بكرات التمدد المسبق عدة مرات، فإنها تشكل غلافًا كثيفًا. يجب عليك استخدام أداة قطع متخصصة ومحمية. إن خدش السطح المطاطي الرقيق للبكرات بسكين مفتوح الشفرة سيؤدي إلى إتلافها بشكل دائم. قطع بالتوازي مع محور الأسطوانة وقشر الطبقات بطريقة منهجية.
قبل استعادة الطاقة، افحص الأسباب الجذرية. تحقق من خلوص القاعدة من وجود شظايا مثبتة. تأكد من أن القضبان الراقصة تتحرك بحرية دون ربط ميكانيكي. بمجرد مسحها، أعد ربط الشبكة وفقًا للرسم التخطيطي وقم بتنفيذ دورة اختبار يدوية بطيئة السرعة للتحقق من استقرار التوتر.
الاعتماد على الإصلاحات التفاعلية هو استراتيجية خاسرة. قم بتوثيق تكرار حالات التوقف وتكاليف العمالة المرتبطة بها. عندما يفوق استكشاف الأخطاء وإصلاحها المستمر السعر المطفأ للنظام الجديد، يكون الاستبدال مبررًا اقتصاديًا. ولكن ما الذي يجب أن تبحث عنه في الجهاز الحديث؟
تعد الترقية إلى الأنظمة الذكية أمرًا ضروريًا للتعامل مع الإنتاجية الأعلى دون إرهاق خطك. واستنادًا إلى معايير الصناعة الحالية، يجب أن يتميز البديل القوي بمعايير أداء محددة. على سبيل المثال، تستخدم الأنظمة عالية الجودة - مثل تلك التي صممتها شركة Leizhan Paper Tech - عناصر تحكم PLC متقدمة لإدارة التوتر ديناميكيًا.
عند تقييم المعدات الجديدة، ابحث عن عربة كهربائية قابلة للتمدد مسبقًا قادرة على الاستطالة بنسبة 250 بالمائة إلى 300 بالمائة. وهذا يقلل بشكل كبير من استهلاك الفيلم ويستوعب أفلام النانو الحديثة. يجب أن يتمتع القرص الدوار بسعة وزن للخدمة الشاقة، عادةً حوالي 2000 كجم، بقطر لا يقل عن 1500 مم للتعامل مع المنصات الصناعية القياسية دون تراكب. علاوة على ذلك، يجب الإصرار على الكشف التلقائي عن ارتفاع الحمولة عبر أجهزة استشعار كهروضوئية دقيقة. تعمل هذه المواصفات على تحويل عمليتك من استكشاف الأخطاء وإصلاحها التفاعلية إلى إنتاج موثوق وعالي السرعة.
تم تصميم أنظمة التغليف الآلية لجعل عملية التغليف الخاصة بك أسرع وأكثر أمانًا. ومع ذلك، فإن الأعطال المتكررة سرعان ما تحولها إلى مصدر للإحباط العميق. من خلال فهم فيزياء مراكم التوتر، والحفاظ على بكرات ما قبل التمدد نظيفة، ومطابقة كيمياء الفيلم لديك مع قدرات جهازك، يمكنك تقليل وقت التوقف غير المتوقع بشكل كبير.
تتطلب الموثوقية التشغيلية المتسقة رعاية هندسية استباقية. إذا كانت أجهزتك الحالية تفشل باستمرار في مواكبة متطلبات الإنتاج أو أنواع الأفلام الأحدث، فقد حان الوقت لتقييم أجهزتك. أوصي بشدة بمراجعة المواصفات الفنية لخطك الحالي واستكشاف ترقيات عالية الأداء. للحصول على حلول قوية يتم التحكم فيها بواسطة PLC والتي تلبي المتطلبات الصناعية الحديثة، استكشف خيارات المعدات في Leizhan Paper Tech لحماية أرباحك النهائية والحفاظ على تشغيل منشأتك بأعلى أداء.
تتطلب أفضل ممارسات الصناعة تنظيف بكرات التمدد المسبق مرة واحدة على الأقل شهريًا. إذا كنت تقوم بتشغيل عملية كبيرة الحجم ومتعددة النوبات، فمن الضروري إجراء التنظيف كل أسبوعين. تؤدي إزالة تراكم المادة اللاصقة غير المرئية إلى منع التصاق المادة بالأسطح المطاطية، مما يقضي على السبب الرئيسي لتشابك العربات.
نعم. إذا كان الحمل خفيفًا جدًا وتم ضبط شد الماكينة على مستوى مرتفع جدًا، فإن قوة الدوران ستسحب المنتج خفيف الوزن مباشرةً من قاعدة منصة التحميل. يؤدي هذا على الفور إلى تشابك البلاستيك الموجود داخل مجموعة النقل أو سحبه إلى فجوة الخلوص الموجودة أسفل المنصة.
يستخدم هذا المكون ذراعًا راقصًا ونوابض لإدارة الركود الزائد أثناء دورة التغليف. يتم ضبطه باستمرار للمسافة المتغيرة عند تغليف الزوايا الحادة لمنصة نقالة مربعة. إذا تعب الزنبرك أو توقفت المحامل، فلن يتمكن من التعامل مع الركود المفاجئ، مما يؤدي إلى خطأ ميكانيكي فوري وكسر الشبكة.
عادة ما تكون الفواصل الموجودة في الجزء السفلي من الحمل ناتجة عن التداخل الميكانيكي. تشمل الأسباب الشائعة حافة لوح خشبي خشنة تقطع الفيلم، أو حطام طائش مثبت داخل مساحة الخلوص الأساسية، أو برمجة مستشعر الحد الأدنى للعربة على مستوى منخفض جدًا، مما يتسبب في سحب البلاستيك على الإطار الفولاذي.
في كثير من الحالات، نعم. لا تستطيع المقاييس الرخيصة أو غير الصحيحة التعامل مع آليات التمدد المسبق عالية السرعة التي تستخدمها الأغلفة الآلية. سيؤدي التحول إلى منتج عالي الأداء من الدرجة الآلية المطابق لنسبة التمدد المحددة للمعدات الخاصة بك إلى تقليل التمزق على الفور.
تمثل الزوايا أقصى مسافة من الحامل أثناء الدوران، مما يؤدي إلى حدوث طفرات توتر شديدة ولحظية. إذا كان الفيلم الخاص بك يفتقر إلى مقاومة كافية للثقب، أو إذا كانت أدوات التحكم في شد تعويض الزاوية في جهازك غير مستجيبة، فسوف تنزلق الحواف الحادة للحمل مباشرة عبر الشبكة الممتدة.
في الأجهزة الحديثة، يتم ضبط التوتر رقميًا عبر واجهة شاشة اللمس PLC، والتي تسمى عادةً 'Wrap Force' أو 'Film Tension'. في الطرز القديمة شبه الأوتوماتيكية، قد يتطلب الأمر ضبط القرص الميكانيكي أو الزنبرك الموجود على الحامل يدويًا. قم دائمًا بإجراء تعديلات تدريجية وتشغيل دورة اختبار للتأكد من أن الحمل آمن دون سحق المنتج.
