
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-12 المنشأ:محرر الموقع
يعتمد أساس المنتجات اليومية - من المناديل الصحية الحساسة إلى الصناديق الكرتونية القوية التي تشحن البضائع على مستوى العالم - على قطعة مخفية من الآلات الصناعية. في حين أن المصطلح قد يظهر أحيانًا في دوائر البناء لاختبار الخرسانة، في مجال التصنيع الصناعي الثقيل، فإن قالب الأسطوانة الصناعي هو بمثابة القلب النابض لإنتاج الورق والكرتون.
تم تصميم هذه الأسطوانة الديناميكية الدوارة خصيصًا لتصفية خليط اللب السائل. فهو يستخرج الماء بسرعة ليشكل شبكة مستمرة وصلبة من ألياف الورق المتشابكة. في دليل الصناعة الشامل هذا، سنستكشف الآليات المعقدة وراء هذه المعدات. سوف تكتشف كيف تعمل المكونات الداخلية في انسجام تام، ودورها الحاسم عبر درجات الورق المختلفة، والمعلمات الأساسية التي يجب على مديري المطاحن تقييمها عند ترقية خطوط الإنتاج الخاصة بهم.
الوظيفة الأساسية: تعمل المعدات كمرشح دوار ضخم في صناعة الورق. إنها تستخدم الضغط الهيدروستاتيكي لاستخراج الماء من خليط اللب المعلق، مما يشكل شبكة ورقية مبللة موحدة.
المكونات الأساسية: تعتمد الكفاءة التشغيلية على الصلابة الهيكلية الداخلية للمكبر المركزي والهندسة الدقيقة للفولاذ المقاوم للصدأ الخارجي أو الشاشة الاصطناعية.
التطبيقات الرئيسية: هذه التكنولوجيا لا غنى عنها لتصنيع الورق المقوى السميك متعدد الطبقات وورق الكرافت عالي التحمل. كما أنها تعمل بسلاسة ضمن بنيات إنتاج الورق الصحي عالية السرعة.
التمييز الصناعي: من الضروري التمييز بين القوالب البلاستيكية الصغيرة والثابتة المستخدمة لاختبار قوة ضغط الخرسانة والبراميل الدوارة متعددة الأطنان المستخدمة في مصانع الورق.
قرارات الشراء: يتطلب تحديد الوحدة الصحيحة تحليلًا دقيقًا لحدود سرعة الإنتاج، ومتطلبات درجة الورق المحددة، وتكوينات الشبكة المخصصة لتحقيق أقصى قدر من العائد على الاستثمار.
لفهم حجم هذه الماكينة حقًا، قم بالمشي على أي أرضية مصنع ورق عالية السعة. وسط همهمة الصناعة الثقيلة، سوف تجد أسطوانة دوارة متخصصة تعمل كوحدة ترشيح واسعة النطاق. من الناحية الهيكلية، يتكون من إطار أسطواني هيكلي. غالبًا ما يشير المهندسون إلى هذا على أنه مجموعة العنكبوت أو المتحدث. هذا الهيكل العظمي ملفوف بإحكام في شاشة معدنية أو صناعية دقيقة.
تعتمد الآلية الأساسية على الحركة الدورانية المستمرة داخل بيئة سائلة يتم التحكم فيها بشكل كبير. يتم غمر الأسطوانة جزئيًا في وعاء يحتوي على خليط مخفف من لب الورق والماء. تشير الصناعة عالميًا إلى هذا الخليط باسم 'المخزون'. ومع دوران الأسطوانة عبر هذا التعليق السائل، تتولى المبادئ الأساسية لديناميكيات السوائل المسؤولية.
الضغط الهيدروستاتيكي يقود العملية برمتها. يكون مستوى السائل خارج الأسطوانة المغمورة أعلى بشكل طبيعي من مستوى التجويف الداخلي. يعمل فرق الضغط هذا على دفع الماء بقوة عبر الشاشة المتخصصة. ألياف السليلوز الصلبة كبيرة جدًا بحيث لا يمكنها المرور عبر الشبكة الدقيقة. ونتيجة لذلك، فإنها تتراكم على السطح الخارجي. تتشابك بسرعة لتشكل حصيرة متماسكة من الورق المبلل. تاريخيًا، قدم ظهور هذه التقنية الدوارة بديلاً ثوريًا لآلات الأسلاك المسطحة. لقد سمح للمطاحن بإنتاج الألواح السميكة والمتعددة الطبقات بكفاءة والتي تحدد التغليف الحديث.
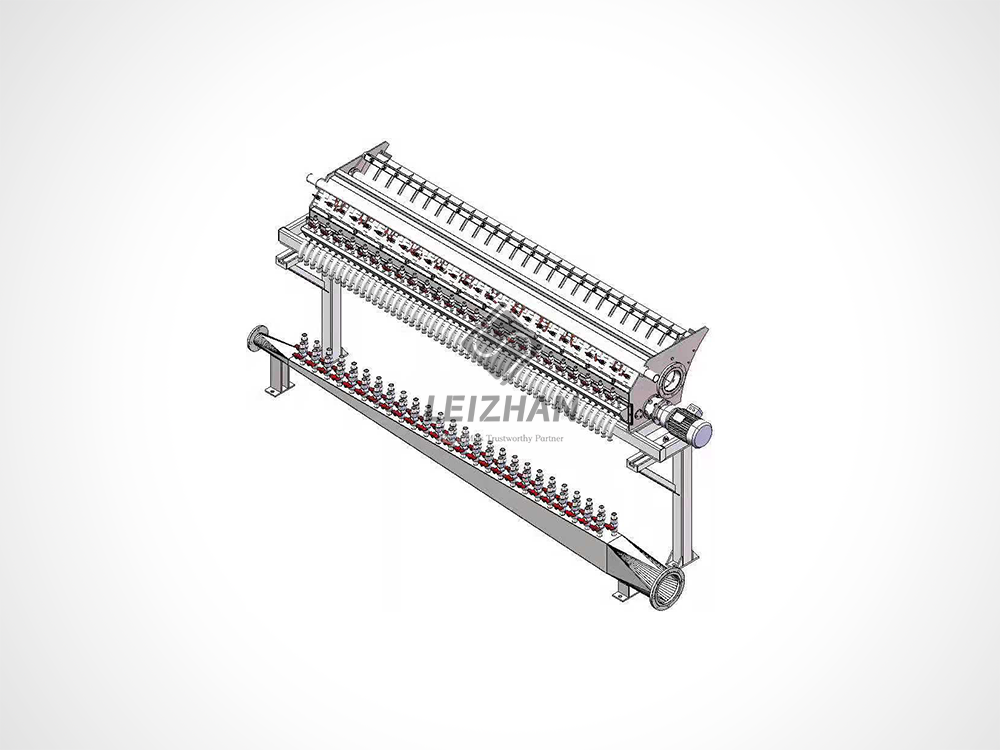
يتطلب تحويل الملاط المائي إلى ورقة صلبة ومستمرة سير عمل دقيقًا. يكشف فهم هذه الحلقة المستمرة عن الواقع الهندسي وراء الإنتاج اليومي.
تبدأ الرحلة داخل وعاء الأسطوانة. هذا وعاء مصمم بدقة يحمل ملاط اللب. في صناعة الورق الصناعية، يكون المخزون الذي يتم ضخه في هذا الوعاء مخففًا بشكل لا يصدق. يتكون عادةً من حوالي 99٪ ماء و1٪ فقط من ألياف السليلوز. هذا التخفيف الشديد متعمد. فهو يمنع الألياف الفردية من التكتل معًا، مما يضمن تشتتها بالتساوي للحصول على شكل ورق موحد.
يجب على المشغلين مراقبة تدفق واتساق هذا التعليق بدقة. إذا تقلبت سرعة الملاط الوارد، فسوف تعاني شبكة الورق الناتجة. علاوة على ذلك، إذا لم تتم إدارة الاضطراب بشكل صحيح بواسطة ألواح الحواجز الداخلية للحوض، فسوف يُظهر المنتج النهائي أوزانًا أساسية غير منتظمة ونقاط ضعف هيكلية.
عندما تدور الأسطوانة عبر الوعاء، تحدث مرحلة نزح الماء الأساسية. مدفوعًا بالرأس الهيدروستاتيكي، يندفع الماء عبر الشبكة الخارجية. يتم بعد ذلك توجيه هذه المياه المستخرجة بعيدًا عبر المركز المجوف. تقوم المطاحن الحديثة عادة بإعادة تدوير هذه المياه البيضاء مرة أخرى إلى نظام الحلقة المغلقة الخاص بها.
وفي الوقت نفسه، فإن الدوران المستمر يعرض باستمرار شبكة نظيفة لللب. وهذا يسمح بتكوين طبقة ثابتة ومتواصلة من الألياف. يتم تحديد اتجاه هذه الألياف بشكل كبير من خلال سرعة دوران الأسطوانة بالنسبة لسرعة تدفق المخزون. يقوم المهندسون بتعديل هذه الديناميكية المحددة لتغيير قوة الشد للورق.
بمجرد أن تدور حصيرة الألياف الهشة من التعليق السائل، فإنها تظل مشبعة بدرجة عالية. المناورة الحاسمة التالية هي استخراج هذه الشبكة الرطبة دون تمزيقها. تنجز المطاحن هذا من خلال عملية التدريب.
توجد لفة أريكة مطاطية متخصصة مباشرة فوق الأسطوانة الدوارة. يمتد حزام لباد متواصل ماص بين الاثنين. نظرًا لأن لفة الأريكة تطبق ضغطًا خطيًا دقيقًا للأسفل، فإن شبكة الورق المبللة تلتصق بشكل طبيعي باللباد. يقوم الحزام بعد ذلك بحمل الورقة الرقيقة بعيدًا باتجاه قسم الضغط. وهذا يترك الشاشة نظيفة أثناء غوصها مرة أخرى في الوعاء لجمع المزيد من الألياف.
يسلط تشريح بنية هذه الآلة الضوء على سبب عدم إمكانية التفاوض بشأن المعادن الاستثنائية والهندسة الدقيقة من أجل عمليات مطحنة متسقة. يؤدي عطل في أي مكون منفرد إلى توقف خط الإنتاج بأكمله.
يمكن القول إن الطبقة الخارجية هي العنصر الأكثر حساسية في التجميع بأكمله. تحدد جودة الشبكة السلكية بشكل مباشر كفاءة التصريف ونعومة سطح المنتج النهائي.
عادة، يستخدم نظام الترشيح هذا نهجا متعدد الطبقات. يتم لف سلك دعم ثقيل وخشن بإحكام حول الهيكل العظمي لامتصاص الضغط الميكانيكي الناتج عن الدوران عالي السرعة. فوق هذا، يتم تركيب سلك رفيع للوجه العلوي للاتصال باللب. اعتمادًا على درجة الورق، تستخدم المطاحن مواد تتراوح من الفولاذ المقاوم للصدأ 316L إلى أقمشة البوليمر الاصطناعية المتقدمة. يعد عدد الشبكات المحددة معلمة مخصصة للغاية ومصممة خصيصًا لخصائص اللب.
إن الوعاء المحيط بالأسطوانة ليس مجرد خزان. إنه يتحكم بشكل فعال في ديناميكيات السوائل. يتم تصنيف الأحواض عمومًا إلى تصميمين متميزين.
تقوم أحواض التدفق الأحادي بتوجيه اللب للتدفق في نفس اتجاه دوران الأسطوانة. تنتج هذه المحاذاة اللطيفة تكوينًا فائقًا للألياف وسطحًا أملسًا بشكل ملحوظ. إنه مثالي للطبقات العليا القابلة للطباعة من ألواح التغليف. وعلى النقيض من ذلك، فإن أحواض التدفق المعاكس تجبر المخزون على التدفق عكس اتجاه الدوران. يؤدي هذا الاضطراب المتعمد إلى تسريع عملية التصريف وبناء طبقات ألياف أكثر سمكًا بسرعة. في حين أن تشطيب السطح قد يكون أكثر خشونة قليلاً، إلا أنه فعال بشكل استثنائي في إنتاج طبقات داخلية ضخمة.
أسفل الشبكة الرقيقة يوجد هيكل داخلي قوي. يتكون هذا الإطار من عمود مركزي ملحوم بسلسلة من المتحدثين الدائريين، ويجب أن يتحمل ضغطًا بدنيًا هائلاً. إنها تعمل بشكل مستمر تحت وطأة وزن اللب المشبع، وآلاف الجالونات من الماء، والقوة الساحقة للأسفل من لفة الأريكة. يتم تصنيع الهياكل العظمية الصناعية القياسية من الفولاذ المقاوم للصدأ الفاخر. تتراوح معلمات القطر المشترك من 1000 مم إلى 2000 مم، مع أطوال وجه تمتد حتى 4000 مم لاستيعاب شبكات الورق العريضة.
إن إمكانيات الطبقات الفريدة لهذه التقنية الدوارة تجعلها أصلاً لا غنى عنه. إنه يخدم العديد من القطاعات المتميزة عبر سوق الورق العالمي بموثوقية لا مثيل لها.
في عالم الورق الصحي، تعتبر السرعة والامتصاص أمرًا بالغ الأهمية. عند دمجها في آلة تصنيع المناديل الحديثة ، غالبًا ما تتم ترقية الأسطوانة القياسية التي يتم تصريفها بالجاذبية إلى أسطوانة شفط. تتميز هذه المتغيرات المتقدمة بمناطق فراغ داخلية تعمل على سحب المياه بشكل فعال عبر الشبكة. وهذا يتصدى لقوى الطرد المركزي الناتجة عن سرعات الدوران القصوى. يعد نزح الماء السريع أمرًا إلزاميًا لإنتاج الأغطية الناعمة وخفيفة الوزن للغاية المستخدمة في أنسجة الوجه والمناشف الورقية.
التطبيق الأكثر شيوعا يكمن في قطاع التعبئة والتغليف. تم تصميم أدوات التشكيل الدوارة بشكل فريد لإنشاء ورق مقوى متعدد الطبقات. في طاحونة الألواح النموذجية، سترى خطًا ضخمًا يتكون من ستة إلى ثمانية أحواض مرتبة في سلسلة.
تشكل كل وحدة شبكة واحدة رفيعة من الألياف الرطبة. ومع انتقال الحزام اللباد المستمر فوق كل أسطوانة لاحقة، يتم ضغط الطبقة الرطبة الجديدة مباشرة على الطبقة السابقة. ونظرًا لأن ألياف السليلوز لا تزال مشبعة ومرنة، فإن الطبقات ترتبط ببعضها البعض بشكل طبيعي. ليست هناك حاجة إلى مواد لاصقة كيميائية. تنتج هذه العملية المحددة ألواحًا سميكة وصلبة تُستخدم لصناديق الحبوب وعلب الأحذية والصناديق الثقيلة القابلة للطي.
بالنسبة للصناعات اللوجستية والشحن، فإن متانة المواد هي الهدف النهائي. تتميز تصميمات أحواض التدفق المعاكس بمهارة خاصة في معالجة ألياف الصنوبر الطويلة غير المبيضة المطلوبة لورق الكرافت. تنتج هذه الطريقة قوة شد عالية ومقاومة للانفجار ضرورية للقطع المموج. هذا الفلوت هو الطبقة الداخلية المتموجة التي تمنح صناديق الشحن سلامتها الهيكلية.
وبعيدًا عن التعبئة والتغليف السائب، تخدم هذه الآلة أسواقًا متخصصة للغاية. تسمح طريقة الوعاء الدوار بالتحكم الدقيق في توزيع الألياف بسرعات تشغيل أقل. ولذلك فهو الخيار المفضل لتصنيع العملات وجوازات السفر والأوراق الفنية الراقية. تسمح العملية أيضًا بالتضمين السلس لخيوط الأمان والعلامات المائية المعقدة مباشرة في مصفوفة الألياف الرطبة.
عند هندسة خط إنتاج جديد، يواجه مديرو المطاحن خيارًا أساسيًا بين تقنيتين مهيمنتين لتشكيل الويب. يجب عليهم الاختيار بين الأسطوانة الدوارة وFourdrinier المسطحة.
يكمن الاختلاف الأساسي في أسلوبهم في التعامل مع الجاذبية والضغط. تعتمد الطريقة الدوارة على الضغط الهيدروستاتيكي الذي يدفع الماء إلى الداخل من خلال شاشة منحنية مغمورة. في المقابل، يستخدم Fourdrinier حزامًا سلكيًا أفقيًا طويلًا ومسطحًا حيث يتم رش اللب في الأعلى، ويتم تصريف الماء إلى الأسفل عبر رقائق الجاذبية والفراغ.
| ميزة | آلة الأسطوانة الدوارة | آلة Fourdrinier |
|---|---|---|
| التطبيق الأساسي | ورق مقوى متعدد الطبقات، ورق كرافت ثقيل، وأوراق متخصصة | ورق ناعم ذو طبقة واحدة، ورق الصحف، وورق النسخ |
| السرعة التشغيلية | سرعة منخفضة إلى متوسطة | سرعة عالية للغاية |
| قدرة متعددة الطبقات | ممتاز. يمكن تكديسها بسهولة في السلسلة. | معقد. يتطلب علب الرأس الثانوية. |
| البصمة والفضاء | مدمجة وفعالة عموديا | يتطلب بصمة مصنع أفقية طويلة |
إذا كانت المنشأة تنوي تصنيع ألواح سميكة باستخدام درجات مختلفة من اللب، فإن الطبيعة المدمجة للأحواض الدوارة تكون متفوقة إلى حد كبير. وعلى العكس من ذلك، فإن Fourdrinier يتفوق في إنتاج صفائح موحدة للغاية أحادية الطبقة بسرعات مذهلة.
قبل القيام باستثمارات رأسمالية ضخمة، يقوم مديرو المطاحن ذوو التفكير المستقبلي بتحليل اتجاهات الصناعة العالمية عن كثب. إن التحول الأكثر أهمية الذي يؤثر حاليًا على تكنولوجيا التكوين هو التحرك العدواني نحو الاستدامة. هناك اعتماد كبير على الحاويات المموجة المعاد تدويرها، والمعروفة باسم OCC.
تمثل معالجة اللب المعاد تدويره تحديات ميكانيكية فريدة من نوعها. يعتبر OCC بطبيعته أكثر كشطًا من لب الخشب البكر. غالبًا ما تحتوي على ملوثات مجهرية مثل الرمل والرماد والمواد اللاصقة المتبقية. للتعامل مع هذه المشكلة، يتم تصميم المعدات الحديثة باستخدام تعدين متفوق إلى حد كبير. إننا نشهد تحولًا سريعًا بعيدًا عن الشبكات البرونزية التقليدية نحو البوليمرات الاصطناعية المتقدمة والمقاومة للتآكل وأسلاك الفولاذ المقاوم للصدأ المتخصصة ذات التماس القطري.
علاوة على ذلك، فإن تكاليف الطاقة المتقلبة تجبر المطاحن على تحسين الطرف الرطب لآلاتها. يستهلك قسم المجفف الغالبية العظمى من الطاقة الحرارية للمطحنة. من خلال الترقية إلى أدوات الشفط المتقدمة التي تزيد من معدل نزح المياه الأولي ببضع نقاط مئوية فقط، تعمل المطاحن على تقليل حمل الرطوبة الذي يدخل إلى المجففات بشكل كبير. وينتج عن ذلك توفير هائل في الطاقة سنويًا وتقليل البصمة الكربونية بشكل كبير.
لحماية الاستثمارات بملايين الدولارات وضمان جودة المنتج المتسقة، تعد بروتوكولات الصيانة الصارمة ضرورة مطلقة. سوف يؤدي إهمال أداة تشكيل الأسطوانات بسرعة إلى توقف غير متوقع وعيوب ورقية باهظة الثمن.
مهمة الصيانة الأكثر صعوبة هي منع تعمية شاشة الترشيح. أثناء قيام الأسطوانة بمعالجة أطنان من اللب، فإن الألياف الدقيقة والطبقة اللاصقة والمواد المضافة الكيميائية تستقر حتمًا في فتحات الشبكة. إذا تركت دون مراقبة، لا يمكن تصريف المياه بالتساوي. يؤدي هذا إلى ظهور بقع ضعيفة أو ثقوب حرفية في الورق النهائي. ولمواجهة ذلك، تقوم فرق الصيانة بتركيب أنابيب الدش المتأرجحة ذات الضغط العالي. يؤدي رش الماء بضغوط شديدة إلى إزالة الحطام بشكل مستمر، مما يبقي الشاشة مفتوحة وفعالة.
تتطلب الموثوقية الميكانيكية عمليات تفتيش روتينية صارمة. يتطلب الوزن الدوراني الهائل مراقبة مستمرة للمحامل الطرفية والأختام المقاومة للماء. في حالة فشل الختم، يتسرب الماء إلى مبيتات المحمل، مما يؤدي إلى حدوث عطل ميكانيكي كارثي. يجب على المشغلين أيضًا مراقبة عدم تساوي تكوين الورق عبر عرض الماكينة. غالبًا ما يشير هذا العرض إلى وجود شاشة منبعجة أو تدفق غير منتظم للمخزون يتطلب تعديلات فورية على لوحة الحاجز.
غالبًا ما يتضمن التعامل مع المشتريات الصناعية تداخلات دلالية غير متشابكة. من المهم الإشارة إلى أن الأفراد الذين يبحثون عن قوالب أسطوانية قد يبحثون بالفعل عن أدوات الهندسة المدنية.
في قطاع البناء، القالب الأسطواني الخرساني عبارة عن وعاء صغير ثابت يستخدم لصب عينات الخرسانة. عادةً ما يكون حجم هذه الحاويات البلاستيكية الرخيصة 4 × 8 أو 6 × 12 بوصة، ويتم ملؤها بالخرسانة الرطبة في مواقع العمل. بمجرد معالجتها، يتم سحق جذوع الخرسانة الصلبة في المختبر لاختبار قوة الضغط.
التمييز مذهل. قالب البناء عبارة عن كوب بلاستيكي ثابت بقيمة عشرة دولارات. قالب الورق الصناعي عبارة عن قطعة ديناميكية عالية الهندسة من آلات الفولاذ المقاوم للصدأ والتي تحدد ربحية مصنع التصنيع الضخم. إن الاعتراف بهذا الاختلاف يمنع حدوث سوء فهم مكلف أثناء البحث الفني.
بالنسبة للمديرين الفنيين ومسؤولي المشتريات، يعد اختيار أداة تشكيل الأسطوانات الجديدة قرارًا عالي المخاطر. إنه يؤثر بشكل مباشر على العائد الإجمالي على استثمار المنشأة.
يجب أن تتوافق الأبعاد المادية تمامًا مع بنية الماكينة الحالية. يزيد القطر الأكبر من مساحة السطح المغمورة. وهذا يسمح بأوقات تشكيل أطول وتصريف فائق، وهو عامل حاسم عند إنتاج ألواح ثقيلة الوزن. النماذج الصناعية القياسية تقدم أقطار 1250 مم، 1500 مم، 1800 مم، و2000 مم. وفي الوقت نفسه، يجب أن يتناسب طول الوجه مع عرض التشغيل، مع الأخذ في الاعتبار الانكماش الطبيعي للورق أثناء مرحلة التجفيف.
اختيار المواد أمر بالغ الأهمية بنفس القدر. إن بيئة صناعة الورق عبارة عن مزيج قاس ومسبب للتآكل من الماء، ومستويات درجة الحموضة المتقلبة، والمواد الكيميائية المبيضة. يوفر الاستثمار في الفولاذ المقاوم للصدأ 304 أو 316L مقاومة فائقة للتنقر الناتج عن الكلوريد. وينطبق هذا بشكل خاص على المطاحن التي تستخدم أنظمة المياه المعاد تدويرها ذات الحلقة المغلقة. وفي نهاية المطاف، فإن الشراكة مع الشركات المصنعة ذات الخبرة التي يمكنها تخصيص تصميم المتحدث الداخلي وديناميكيات سائل الوعاء بما يتناسب مع درجة اللب المحددة لديك هي أضمن طريق للتميز التشغيلي.
تظل أسطوانة الترشيح الدوارة حجر الزاوية الذي لا يمكن الاستغناء عنه في إنتاج الورق العالمي. بدءًا من إنشاء الأسس الدقيقة للأنسجة الصحية ووصولاً إلى هندسة الألواح القوية ومتعددة الطبقات التي تقود صناعة الشحن العالمية، فإن تنوع هذه التكنولوجيا لا مثيل له.
وفي نهاية المطاف، فإن السلامة الهيكلية لمعداتك ودقة شبكة الترشيح الخاصة بها تحدد بشكل مباشر جودة منتجك النهائي. إن القبول بآلات تشكيل قديمة أو سيئة الصيانة يمثل استنزافًا مباشرًا لربحية المصنع وكفاءة الطاقة.
خذ الوقت الكافي لإجراء تقييم صارم لإعدادك الحالي للرطب اليوم. إذا كانت مطحنتك تعاني من أوزان أساسية غير متساوية أو تكاليف طاقة عالية، فقد حان الوقت للترقية. استشر خبراء التصنيع، وقم بتحليل ملفات تعريف الوزن الأساسي لديك، واستكشف الحلول عالية الأداء في Leizhan Paper Tech للعثور على المواصفات الدقيقة المناسبة لخط الإنتاج الخاص بك. قم بتحسين عملياتك اليومية وتأمين ميزة تنافسية في السوق.
في المصطلحات الصناعية، يشير قالب الأسطوانة على وجه التحديد إلى الأسطوانة الدوارة نفسها. وهذا يشمل الهيكل العظمي وشاشة الترشيح الخارجية. تشير الأسطوانة السابقة إلى المجموعة التشغيلية بأكملها. يشمل هذا المصطلح الأوسع الأسطوانة الدوارة، والوعاء الذي يحمل اللب، والألواح الحاجزة الداخلية لتوزيع التدفق، ولفافة الأريكة المطاطية التي تستخرج شبكة الورق الرطب. القالب هو المكون الأساسي، في حين أن الأول هو النظام الكامل.
يختلف العمر الافتراضي لشاشة الترشيح بشكل كبير بناءً على ظروف التشغيل. تلعب عوامل مثل سرعة الإنتاج، ودرجة الحموضة الكيميائية للمياه، وكشط اللب أدوارًا رئيسية. بشكل عام، يمكن أن تدوم الشبكة المصنوعة من الفولاذ المقاوم للصدأ أو الشبكة الاصطناعية عالية الجودة في أي مكان من ثلاثة إلى اثني عشر شهرًا. يجب على المشغلين تحديد موعد للاستبدال في اللحظة التي يكتشفون فيها التعمية التي لا رجعة فيها، أو التمزق الجسدي، أو عندما يظهر الورق النهائي اختلافات في الوزن الأساسي عبر الاتجاهات.
نعم، ولكن يتطلب هندسة متخصصة. تكافح الطبول القياسية التي يتم تصريفها بالجاذبية عند السرعات العالية لأن قوة الطرد المركزي تعيد الماء المستخرج إلى شبكة الورق. لحل هذه المشكلة، يستخدم إنتاج الأنسجة عالي السرعة قوالب أسطوانة الشفط. تتميز هذه الوحدات المتقدمة بصناديق تفريغ داخلية تعمل على سحب المياه بشكل فعال عبر الشبكة، والتغلب على قوى الطرد المركزي والسماح بنزح المياه بسرعة.
للبقاء على قيد الحياة في البيئة الرطبة والشديدة التآكل لمصنع الورق، تتطلب هذه الوحدات تعدينًا متميزًا. في حين اعتمدت الآلات القديمة على الحديد الزهر المطلي بالإيبوكسي، فإن معايير الصناعة الحديثة تملي استخدام الفولاذ المقاوم للصدأ 304 أو 316L للإطار الهيكلي بأكمله. عادةً ما يتم نسج الشبكة الخارجية من برونز الفوسفور، أو سبائك الفولاذ المقاوم للصدأ المتخصصة، أو شعيرات البوليمر الاصطناعية شديدة التحمل.
يعد سمك الورق غير المتساوي أحد الأعراض الكلاسيكية لديناميكيات التكوين الضعيفة. السبب الأكثر شيوعًا هو شاشة الترشيح المعتمة أو التالفة جزئيًا، مما يقيد تصريف المياه بشكل موحد. السبب الرئيسي الآخر هو عدم انتظام تدفق المخزون داخل الوعاء. إذا لم يتم توزيع ملاط اللب بالتساوي عبر العرض، فسوف تتكتل الألياف في مناطق محددة. يمكن أيضًا أن تؤدي موانع تسرب المياه المتدهورة عند حواف الأسطوانة إلى تعطيل الضغط الهيدروستاتيكي، مما يؤدي إلى ضعف الحواف على شبكة الورق.
يتم تحديد حجم الوحدات الصناعية بناءً على الطاقة الإنتاجية ومتطلبات درجة الورق. تبدأ الأقطار القياسية عادةً بـ 1000 مم للآلات المتخصصة الأصغر حجمًا وتتراوح حتى 1250 مم، 1500 مم، 1800 مم، أو حتى 2000 مم لإنتاج الألواح الثقيلة ذات السعة العالية. يوفر القطر الأكبر مساحة ترشيح مغمورة أكبر، مما يحسن كفاءة الصرف.
تحدد سرعة التشغيل كيفية محاذاة الألياف على الشبكة. إذا كانت الأسطوانة تدور بشكل أسرع بكثير من تدفق المخزون، تتم محاذاة الألياف في اتجاه الماكينة، مما يزيد من قوة الشد ولكن يقلل من مقاومة التمزق في الاتجاه العرضي. إن العثور على نسبة السرعة المثالية يضمن شبكة ورقية متوازنة وموحدة مع سلامة هيكلية متسقة.
